时间:2026-09-19 访问量:247
在制造业产品开发流程中,手柄类产品——无论是游戏手柄、电动工具手柄、医疗设备握把,还是工业控制面板的操控手柄——其外形曲面、握持手感与结构强度往往直接决定用户体验。而将设计图纸转化为可测试、可展示的实物,手板模型是绕不开的关键环节。在众多手板加工工艺中,CNC(计算机数控)加工凭借其精度高、材料选择广、表面处理灵活等特点,成为佛山地区手柄手板制作的主流选择之一。佛山作为珠三角制造业重镇,聚集了大量手板厂与精密加工资源,本文将从技术顾问视角,系统梳理佛山手柄手板CNC加工的优势、局限与选择逻辑。
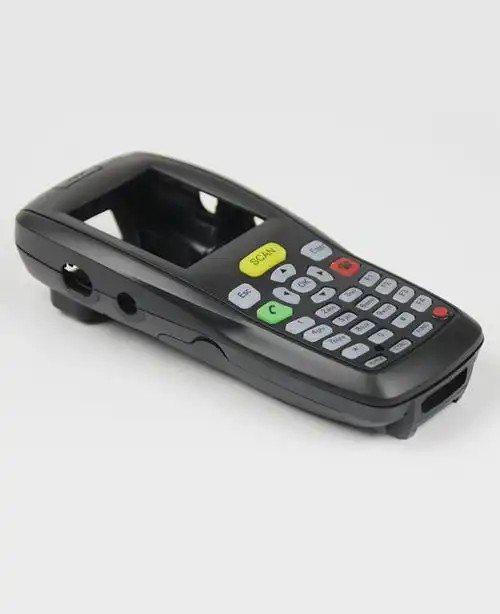
手柄产品的结构特征通常包括:符合人体工学的自由曲面、内部安装电子元器件的腔体、螺丝柱与卡扣结构、以及对外观质感要求较高的表面。CNC加工通过减材制造方式,从整块板材或棒材中铣削出目标形状,恰好能较好匹配这些需求。
其一,精度与一致性可控。CNC加工尺寸公差通常可控制在±0.05mm以内,对于手柄上下壳的配合间隙、按键孔位、PCB安装柱等关键部位,能够保证装配验证的可靠性。佛山不少手板厂配备三轴、四轴甚至五轴加工中心,可处理手柄曲面的一次装夹多面加工,减少重复定位误差。
其二,材料选择广泛且接近量产属性。手柄手板常用材料包括ABS、PC、PMMA、尼龙、POM、铝合金等。CNC可直接加工工程塑料板材,其力学性能与注塑件接近,能模拟真实使用中的跌落、按压、扭力测试。若需更高结构强度或金属质感,还可选用铝合金、不锈钢等金属材料。
其三,表面处理灵活。CNC加工后的手柄手板可根据需求进行打磨、喷砂、抛光、喷油、电镀、丝印、镭雕等处理。佛山本地表面处理供应链成熟,能够较快实现从“机加工件”到“准成品”的转化,便于做外观评审或展会展示。
其四,无需开模,周期短。对于处于设计验证阶段的手柄产品,CNC手板通常3-7天可完成单件或小批量交付,远快于注塑模具的数周周期。这意味着设计迭代成本更低,工程师可以更快发现结构干涉、壁厚不均、装配困难等问题。
佛山在泛家居、家电、工业装备领域积累深厚,手板加工配套较为完整。具体到手柄类CNC手板,本地优势体现在几个层面:
一是加工设备密度高。佛山及周边地区集中了大量CNC加工中心,从高速精雕机到五轴联动设备,可覆盖中小尺寸手柄的精密加工需求。对于游戏手柄这类中小型件,高转速精雕机能够实现较细的刀具路径,减少后续手工修整量。
二是材料采购便捷。ABS、PC、POM等板材在佛山及东莞、深圳等地均有现货市场,特殊材料如玻纤增强尼龙、PEEK等也可快速调货,缩短备料时间。
三是后处理与组装配套成熟。喷油、电镀、丝印、镭雕、超声焊接、螺纹嵌件安装等工序可在本地协同完成。对于需要内部走线、安装微动开关或电池仓的手柄手板,本地组装资源能显著降低沟通成本。
四是工程沟通效率高。佛山手板厂普遍服务过家电、消费电子、医疗器械等行业,对装配公差、外观标准、测试要求有较成熟的理解,能够较快响应设计变更。
尽管CNC加工优势明显,但它并非适用于所有手柄手板场景。技术顾问需要坦诚指出以下局限:
第一,批量成本下降空间有限。CNC加工是逐件切削,单件工时较长。当手柄手板需求超过一定数量(例如50-100件以上),单件成本仍居高不下,而注塑或复模工艺在大批量下更具经济性。因此CNC更适合验证阶段或小批量试制。
第二,复杂内腔与倒扣结构受限。手柄内部常有倒扣、深腔、侧孔等特征,三轴CNC需要多次装夹或使用特殊刀具,四轴、五轴可缓解但成本上升。对于极端复杂的内部流道或封闭空腔,CNC可能无法一次成型,需拆分件后粘接或焊接,影响整体强度与外观。
第三,表面质感与注塑件存在差异。CNC加工表面会留下刀纹,即使经过打磨抛光,在透明件或高光面上仍可能察觉细微差异。纹理面(如火花纹、蚀纹)通过CNC直接实现较难,通常需要后期晒纹或贴膜处理。
第四,材料利用率偏低。减材制造从整块板材中去除大量材料,尤其对于手柄这类体积较大的零件,材料浪费比例较高,间接推高成本。
第五,交期受排产与后处理影响。佛山手板厂旺季排产较满,若涉及电镀、特殊喷油等工序,整体交期可能延长至10天以上。对于紧急项目,需要提前与工厂确认排期。
从技术落地角度,手柄CNC手板有几个容易被忽视的细节:
- 壁厚设计:塑料手柄手板壁厚建议不低于1.2mm,太薄易变形,太厚则冷却收缩差异大(虽CNC无冷却问题,但装配应力需考虑)。金属手柄可适当减薄。
- 刀具半径与内角:CNC铣削内角会自然留下刀具半径,设计时需将内角R值标注清楚,避免装配时与直角零件干涉。
- 装夹变形:薄壁手柄在夹持时可能产生弹性变形,精加工前需释放应力,或采用真空吸附、专用夹具。
- 表面处理余量:若后续要喷油或电镀,需预留打磨余量,通常单边0.05-0.1mm。
- 螺纹与嵌件:直接攻丝在塑料手板上强度有限,推荐使用铜螺母热压嵌入或预埋方式。
面对佛山众多手板供应商,决策者可参考以下流程:
1. 明确手板用途:外观评审、结构验证、功能测试还是小批量试产?用途决定精度、材料与后处理等级。
2. 评估数量与预算:1-5件建议CNC;10-50件可考虑CNC+简易复模;100件以上评估注塑或硅胶复模。
3. 确认材料与表面要求:是否需要透明件、软胶包覆、金属质感、特定纹理?据此筛选具备相应后处理能力的工厂。
4. 提供完整3D图纸与技术要求:包括公差、表面粗糙度、装配关系、测试标准。避免口头描述导致理解偏差。
5. 考察工厂设备与案例:询问是否有五轴、精雕机、三次元测量仪;查看是否做过类似手柄类产品。
6. 打样确认与迭代:首件完成后进行装配与手感测试,记录问题并快速修改,CNC的优势正在于迭代快。
佛山手柄CNC加工手板在精度、材料适应性、表面处理与迭代速度上具有明显优势,尤其适合产品开发中前期的手柄结构验证与外观评审。但它并非万能:批量成本、复杂内腔、透明高光面与材料利用率是其客观短板。建议设计团队在明确手板用途与数量后,优先选择具备五轴能力、后处理配套完整、有手柄类案例的佛山本地供应商,并在图纸中清晰标注关键公差与表面要求。若项目进入小批量试产阶段,可评估CNC与复模、注塑的组合方案,以平衡成本与交期。最终,手板是手段而非目的——用合理的工艺快速验证设计,才是产品成功落地的关键。
上一篇:cnc手板成型
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。