时间:2026-09-21 访问量:405
在制造业的产品开发流程中,从图纸到实物之间往往横亘着一道关键的验证环节。无论是消费电子、汽车零部件还是医疗器械,设计师在批量生产前都需要一个或几个“样品”来检验外观、结构和装配关系。这个样品,在行业内常被称为“手板”。而当人们追问“cnc手板模型什么意思”时,其实是在问一种以数控加工为核心手段的快速制造方式。简单说,CNC手板模型就是利用计算机数控机床,对整块材料进行减材切削,从而得到高精度、高强度的功能或外观样件。下面从原理、优势、局限以及如何选择几个方面展开说明。
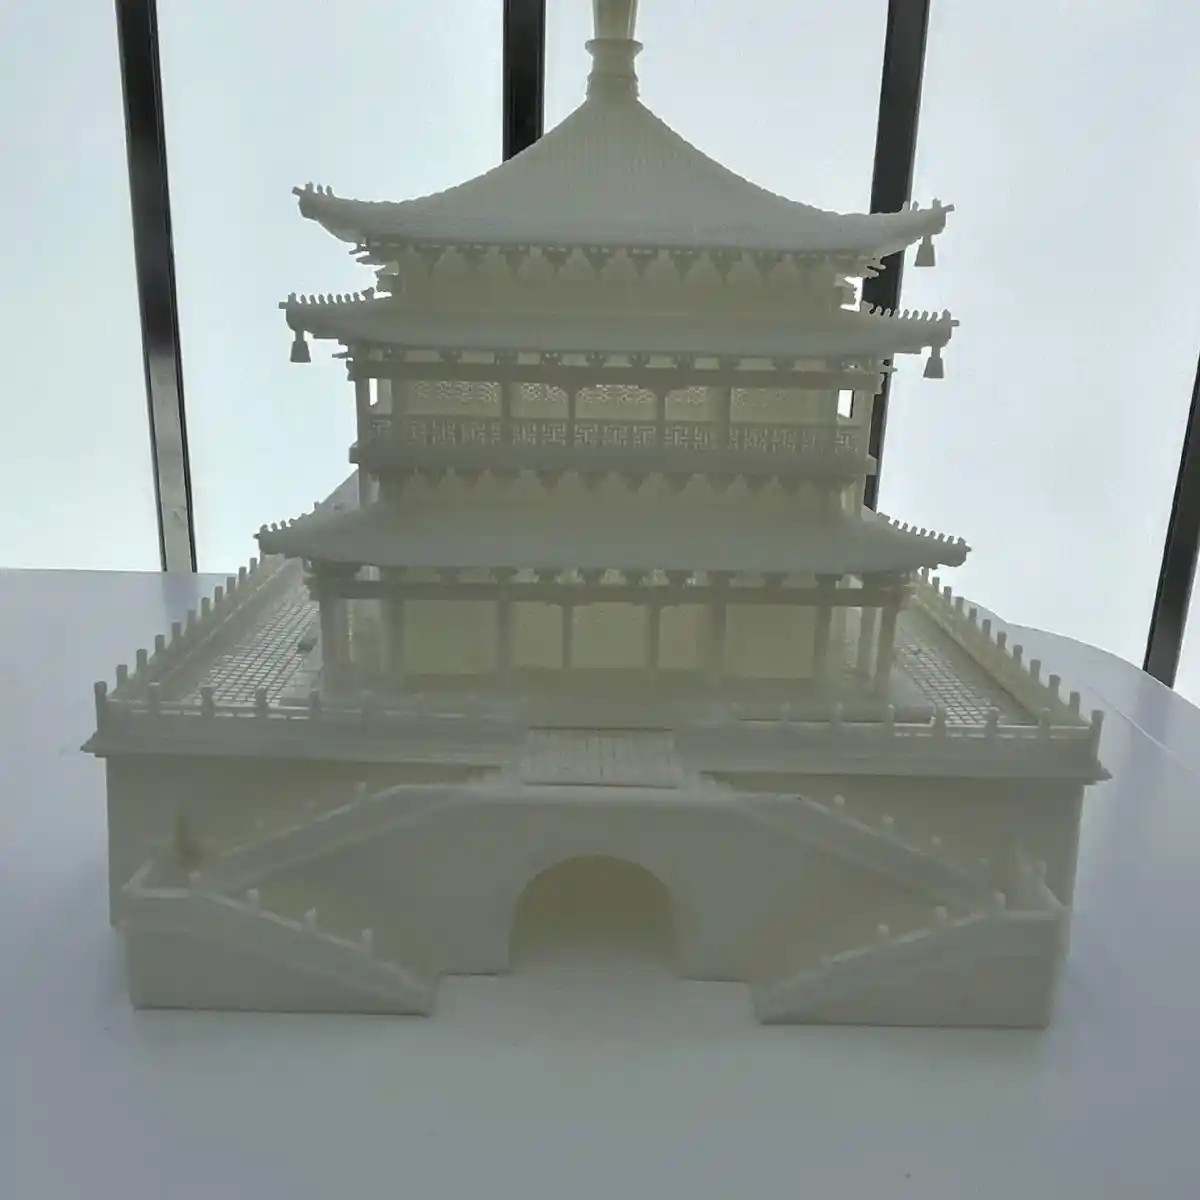
CNC是“计算机数控”的缩写。操作人员将三维模型数据导入编程软件,生成刀具路径,再由机床控制铣刀、钻头等工具,从一块实心材料上逐步去除多余部分,最终留下所需的形状。与3D打印的“增材”思路相反,CNC手板属于“减材制造”。常用的材料包括ABS、PC、PMMA、POM、铝合金、铜甚至钢材。加工时通常需要正反两面甚至多面装夹,对于复杂结构还会使用五轴联动设备来减少装夹次数。正是这种从整块材料中“雕刻”出来的方式,让CNC手板在尺寸稳定性和机械性能上具有天然优势。
第一,精度与表面质量突出。CNC加工的公差通常可以控制在±0.05毫米以内,甚至更严。经过打磨、抛光或喷砂后,样件表面可以达到镜面或晒纹效果,非常适合做外观评审和展会样品。第二,材料选择广泛且真实。你可以直接使用与量产件相同的工程塑料或金属,从而测试真实的强度、耐温性和化学兼容性。第三,力学性能接近注塑件。由于材料是整块切削而成,没有层间结合力的问题,CNC手板的抗拉、抗弯和抗冲击性能远优于多数3D打印件。第四,适合大尺寸和厚壁结构。对于超过半米的大型手板,CNC依然是主流选择。第五,可进行二次加工。攻丝、钻孔、电镀、阳极氧化、丝印等后处理都能直接实施,方便验证后续装配工艺。
尽管优势明显,但CNC手板也有其明确的短板。首先是成本较高。编程、装夹、多把刀具以及材料浪费,使得单件或小批量时单价远高于3D打印。其次是加工周期偏长。简单零件可能一两天,复杂多面体或需要多次装夹的零件往往需要三到五天甚至一周。第三,几何限制。深腔、细窄槽、内部倒扣等特征,刀具无法伸入或刚性不足时会难以加工,有时需要拆分件再拼接,影响整体性。第四,材料利用率低。减材制造会产生大量切屑,对于昂贵材料如钛合金,浪费比例可能超过80%。第五,无法直接体现注塑缺陷。CNC手板没有注塑的流痕、缩水、熔接痕等问题,因此不能完全替代注塑试模。
常见的竞争工艺是3D打印(SLA、SLS、FDM等)和真空复模。SLA光固化精度不错,但材料脆、易老化,不适合功能测试;SLS尼龙件强度尚可,但表面颗粒感明显,且大件易变形。真空复模适合小批量翻制,但前提是先有CNC或3D打印的原型。通常的判断逻辑是:如果手板需要承受装配力、螺丝固定、跌落测试或高温环境,优先选CNC;如果只做外观示意、结构验证且预算极低,可考虑3D打印;如果数量在10到100件之间,且不要求金属材料,真空复模可能更经济。
如果你决定采用CNC手板,可以遵循以下六步流程。第一步,明确用途:外观评审、功能测试还是小批量试产?这决定了精度等级和材料。第二步,准备3D数据:STEP或IGES格式最通用,同时提供2D图纸标注关键公差。第三步,选择材料与表面处理:ABS适合大多数外观件,PC强度更高,PMMA透明,铝合金适合散热或结构件。第四步,与加工方沟通装夹与拆分方案:主动询问哪些特征需要线割或电火花辅助。第五步,确认报价与交期:通常包括编程费、材料费、机时费和后处理费。第六步,验收要点:检查关键尺寸、装配间隙、表面瑕疵以及螺纹通止规。
对于工业设计师,如果手板用于拍摄产品宣传图或参展,建议选CNC加高光抛光,材料用ABS或PC,表面做喷油或电镀。对于结构工程师,若需验证卡扣、螺丝柱和超声线,务必用CNC加工真实塑料,并预留0.1到0.2毫米的装配余量。对于初创硬件团队,预算有限时可将大件拆成多个CNC零件再粘接,或者外观件用3D打印、受力件用CNC。对于采购人员,询价时主动告知“是否需要五轴”“是否要喷砂”“公差要求多少”,能避免后期加价。最后记住一个原则:CNC手板的核心价值在于“真实”——真实材料、真实强度、真实装配。只要你的项目对这三者中的任何一项有硬性要求,CNC就是值得投入的选择。
上一篇:甘肃cnc钣金手板制作
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。