时间:2026-10-24 访问量:291
在制造业高度集聚的东莞,手板(快速原型)行业经过二十余年发展,已形成从CNC加工、3D打印到真空复模、钣金小批量的完整配套体系。对于产品研发团队而言,理解东莞手板厂的类型划分、能力边界与协作逻辑,比单纯罗列厂名更有实际价值。下面从产业格局、主流厂商类型、能力优势、客观局限以及选择流程五个维度展开说明。
东莞手板厂并非均匀分布,而是呈现明显的“镇街集群”特征。长安镇依托模具产业基础,聚集了大量擅长CNC精密加工与塑胶手板的厂商,尤其适合外观件与结构件的快速验证;虎门、厚街一带的厂商在真空复模(小批量硅胶模)方面经验丰富,适合50件以内的小批量试产;松山湖及周边则集中了一批以3D打印(SLA、SLS、SLM)为主的技术型服务商,擅长复杂曲面、镂空结构与金属打印。塘厦、清溪的厂商多与电子消费品供应链绑定,在表面处理(喷涂、丝印、电镀、镭雕)的配套完整性上有优势。理解这一分布,可以帮助需求方按工艺类型快速缩小候选范围,而不是盲目地“广撒网”。
第一类是综合型手板厂,通常具备CNC、3D打印、复模、钣金多条产线,能承接从单件到数百件的全流程订单,适合结构复杂、工艺交叉的项目,但这类厂商往往对小批量、低单价的订单响应优先级较低。第二类是专精型加工厂,例如只做五轴CNC金属件,或只做高精度SLA透明件,其设备精度与工艺稳定性通常优于综合厂,适合对公差、表面质量要求苛刻的功能验证件。第三类是快速响应型小厂或工作室,规模在十余人左右,优势是报价快、交期短(常见24至72小时出货),适合概念阶段的单件验证,但在批量一致性与质量体系上相对薄弱。第四类是配套表面处理厂,本身不承接手板主体加工,但与多家手板厂形成协作网络,喷涂、氧化、UV纹理等后处理能力是其核心价值。需求方应根据项目所处阶段(概念验证、功能测试、小批试产)匹配对应类型的厂商。
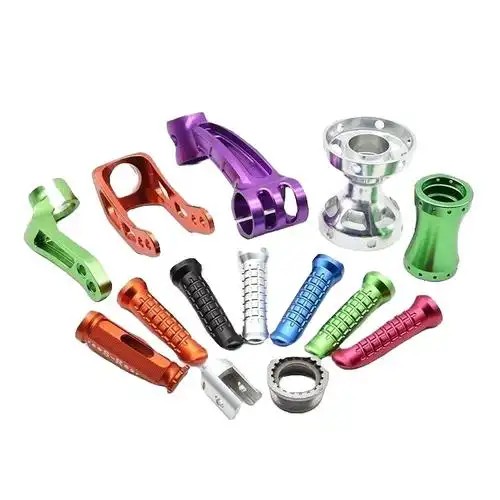
其一,供应链密度高。一个手板项目涉及的CNC、打磨、喷油、丝印、组装等环节,在东莞往往可在方圆十公里内完成协作,显著压缩物流与沟通成本。其二,工艺覆盖全。从ABS、PC、PMMA等塑胶到铝合金、不锈钢、钛合金,从SLA、SLS到SLM金属打印,几乎不存在“工艺空白”。其三,成本结构有竞争力。成熟的加工集群带来设备利用率高、人工分工细,同等精度的报价通常低于内陆城市。其四,经验积累深厚。大量厂商长期服务消费电子、家电、汽车零部件客户,对拔模角、壁厚、装配公差等工程细节有较强的可制造性建议能力。其五,交期弹性大。旺季可通过外协分流,紧急订单有加急通道。
厂商水平参差不齐。同一镇街内,设备新旧、师傅经验、品控流程差异明显,仅凭“东莞手板厂”这一标签无法判断质量,必须通过打样验证。其次,信息透明度有限。多数中小厂商缺乏规范的官网与案例库,报价依赖人工评估,同一图纸不同厂报价可能相差数倍,需警惕低价背后的材料替换或精度缩水。第三,知识产权保护压力。手板阶段图纸外流风险客观存在,涉及核心结构创新时应优先选择有保密协议流程与封闭车间的厂商。第四,批量一致性短板。手板工艺(尤其是复模与3D打印)与量产注塑、压铸存在工艺差异,手板合格不等于量产可行,厂商若缺乏DFM(可制造性设计)反馈能力,容易造成后期改模成本。第五,沟通成本。部分小厂工程对接人技术背景有限,复杂装配关系需反复确认,建议需求方准备清晰的3D图纸、公差标注与装配说明。
选择东莞手板厂,建议遵循“先分类、再验证、后放量”的路径。第一步,按工艺需求锁定厂商类型:外观验证优先SLA与表面处理配套厂,结构功能验证优先CNC精密厂,小批试产优先复模与钣金厂。第二步,要求提供同类材质与精度的过往案例或样件,并核实关键设备型号与检测手段(如三次元、投影仪)。第三步,先下小单打样,重点评估尺寸公差、表面缺陷、交期兑现率与工程沟通质量,而非只看首件外观。第四步,建立长期协作时,明确图纸保密条款、变更响应机制与批量报价阶梯。第五步,量产前务必要求厂商出具DFM分析,识别手板工艺与量产工艺的差异点。总体而言,东莞手板厂的价值在于“快”与“全”,但质量上限取决于需求方的筛选方法与验证投入;把打样当作供应商评估的一部分,而非单纯买零件,才能将产业集群优势转化为研发效率。
上一篇:cnc手板 什么意思
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。