时间:2026-10-27 访问量:269
在湖南地区,制造业的配套体系日趋完善,尤其是以长沙、株洲、湘潭为核心的工业带,聚集了大量从事产品研发、工业设计和样机试制的企业。对于这些企业而言,从图纸到实物、从概念到可测试样件的过程,往往离不开两类关键工艺:CNC手板加工与硅胶复模。很多研发工程师和采购人员在寻找“湖南cnc手板硅胶复模供应”时,面对市场上参差不齐的加工商,常常难以判断哪家更适合自己的项目。本文从技术原理、工艺优势、局限性以及选择流程几个方面展开说明,帮助读者建立清晰的判断框架。
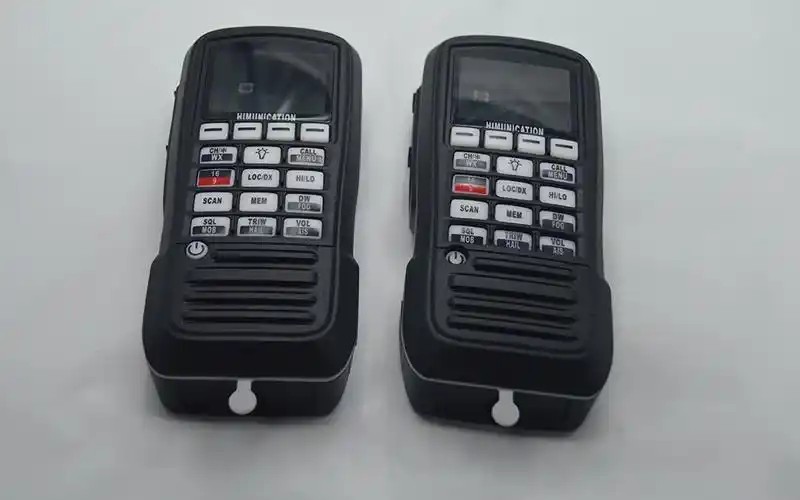
CNC手板,即数控加工手板,是通过三轴、四轴或五轴CNC机床对整块材料(如ABS、PC、PMMA、铝合金、铜、工程塑料等)进行减材切削,直接加工出具有真实材料属性的零件。它的核心价值在于:尺寸精度高、材料真实、表面处理方式丰富,适合结构验证、装配测试和功能测试。
硅胶复模则是以CNC手板或3D打印件作为原型母模,翻制硅胶模具,再在真空环境下浇注PU(聚氨酯)树脂进行小批量复制。它的核心价值在于:小批量成本低、交期快、可复制复杂结构,适合外观验证、小批量试产和市场预热。
在湖南本地的供应链中,具备“CNC加工+硅胶复模”一体化能力的供应商,通常能在一个项目内完成从原型到小批量的衔接,减少沟通成本和物流周转。
1. 一体化交付缩短周期
当CNC手板和硅胶复模由同一家供应商完成时,母模加工、表面处理、硅胶翻模、浇注复制可以在同一品控体系下流转。对于湖南本地客户,尤其是长沙、株洲、湘潭的研发团队,还可以实现当日送样、快速返修,整体交期通常比分开外包缩短3到5个工作日。
2. 小批量成本优势明显
硅胶模具的单套成本远低于钢模,对于20到200件以内的小批量需求,复模的单件成本可以控制在CNC直接加工单件的10%到30%左右。对于产品尚未定型、需要多轮迭代的项目,这种成本结构非常友好。
3. 材料与表面处理选择灵活
湖南地区较成熟的供应商通常备有多种PU树脂牌号,可模拟ABS、PP、PC、尼龙甚至部分软胶的力学性能。表面处理方面,可以做到喷油、丝印、电镀、烫金、UV纹理等,满足外观样机对颜色、光泽和质感的要求。
4. 适合复杂结构与倒扣设计
硅胶模具具有弹性,在脱模时可以承受一定的倒扣和侧凹结构,这是钢模和CNC直接加工难以兼顾的。对于结构复杂、壁厚不均或带有精细纹理的零件,复模往往能保留更多设计细节。
5. 本地化服务响应快
湖南的加工商对本地客户的响应速度通常更快,工程变更、加急订单、现场看样和品质沟通都更便利。对于需要频繁迭代的研发项目,这种近距离协作的价值不容忽视。
1. 硅胶模具寿命有限
一套硅胶模具通常只能复制20到50模次,具体取决于零件结构和树脂特性。超过这个范围,模具会出现老化、变形、分型面磨损等问题,导致尺寸漂移和表面缺陷。复模并不适合真正意义上的批量生产。
2. 材料性能与注塑件存在差异
PU树脂虽然可以模拟多种工程塑料的外观和部分力学性能,但在耐温性、耐候性、抗冲击强度和长期稳定性方面,通常无法完全等同于注塑级的ABS、PC或尼龙。对于有严格环境测试或认证要求的零件,需要提前与供应商确认材料牌号和测试数据。
3. 尺寸精度受多重因素影响
硅胶复模的尺寸精度一般在±0.1mm到±0.3mm之间,具体取决于母模精度、硅胶收缩率、树脂固化收缩率和零件结构。对于高精度配合面、精密齿轮或公差要求严苛的装配件,复模件可能需要后续机加工修正,或者直接选择CNC加工。
4. 外观一致性存在批次波动
手工翻模和真空浇注的过程中,气泡、流痕、分型线位置和颜色一致性难以做到像注塑那样高度稳定。对于外观要求极高的展示样机,需要供应商具备成熟的排气设计、浇口设计和后处理能力。
5. 大型件和超厚件的限制
硅胶模具对大型零件的支撑能力有限,超厚件在固化过程中容易产生内部缩孔和变形。湖南本地供应商在超大尺寸复模件上的经验参差不齐,选择时需要确认其真空设备尺寸和过往案例。
第一步:明确项目需求边界
先确认零件的用途(结构验证、外观展示、功能测试还是小批量试产)、数量、材料性能要求、精度等级和交期。如果数量超过200件或材料性能要求接近注塑件,应优先评估注塑或其他工艺,而不是强行使用复模。
第二步:考察供应商的工艺衔接能力
优先选择同时具备CNC加工和硅胶复模能力的供应商,确认其母模是否由自家CNC加工完成、表面处理是否在厂内或稳定外协完成。一体化能力越强,品质责任越清晰。
第三步:验证材料与精度数据
要求供应商提供常用PU树脂的技术参数表(如拉伸强度、硬度、耐温范围)和典型精度承诺。对于关键尺寸,可以要求先做首件检测报告,确认实际偏差是否在可接受范围内。
第四步:查看同类案例与设备清单
了解供应商是否做过类似结构、类似尺寸的零件,查看其真空浇注设备、CNC机床数量和精度等级。湖南本地供应商中,具备五轴CNC和大型真空复模设备的厂家更适合复杂项目。
第五步:小批量试单再放量
对于首次合作的供应商,建议先下小批量试单,重点观察首件尺寸、外观一致性、交期达成率和沟通响应速度。试单通过后再考虑后续批量合作。
1. 需求沟通:提供3D图纸、材料要求、数量、表面处理说明和交期目标。
2. 工艺评估:供应商判断哪些零件适合CNC直接加工、哪些适合复模复制,并给出组合方案。
3. 母模加工:CNC加工原型母模,完成必要的表面处理和分型设计。
4. 硅胶翻模:制作硅胶模具,确定浇口、排气和分型面。
5. 真空浇注:按需复制PU树脂件,控制气泡和固化条件。
6. 后处理与检验:去毛刺、喷油、丝印、装配,并进行尺寸和外观检验。
7. 交付与反馈:本地客户可安排送样或自提,根据试装结果决定是否进入下一轮迭代。
对于湖南地区的研发和采购团队而言,CNC手板与硅胶复模的组合是一种务实且高效的小批量验证手段。关键在于根据项目阶段选择合适的工艺组合,并在供应商选择上重点关注一体化能力、材料数据和试单表现,而不是单纯比较单价。理解工艺的优势与边界,才能让供应链真正服务于产品开发节奏。
上一篇:兴宁cnc手板加工厂家
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。