时间:2026-10-29 访问量:488
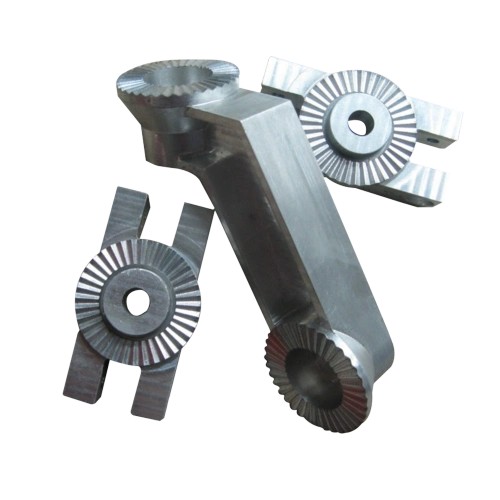
在工业设计验证、产品结构测试、小批量试产等环节,CNC手板打样是一种被广泛采用的快速制造方式。它通过数控机床对整块工程塑料或金属材料进行切削加工,直接获得与设计图纸高度一致的样件。与3D打印的逐层堆叠不同,CNC减材制造在材料致密度、表面质感、尺寸稳定性方面具有先天优势。而“量大从优”这一报价逻辑,并非简单的商业促销,而是由CNC加工的工艺特性、编程固定成本分摊以及设备排产效率共同决定的。理解这一点,有助于采购方在合适的时机选择CNC手板,并拿到更合理的价格。
CNC手板打样的成本结构中,编程与调机费用占据相当比例。第一件样件需要完成三维模型检查、CAM编程、刀具选择、夹具准备、对刀试切等一系列准备工作,这部分固定成本与后续加工数量无关。当订单从1件增加到10件、50件甚至上百件时,固定成本被摊薄,单件分摊的编程调机费用大幅降低。同时,机床连续加工相同零件时,操作员无需反复更换程序与夹具,装夹辅助时间占比下降,设备利用率提升。正规手板厂在接到批量订单时,通常会在报价中体现阶梯式优惠,数量越大,单件综合成本越低。对于需要多套样件用于装配验证、客户送样、展会展示或小批量试产的项目,选择CNC手板并集中下单,往往比多次少量打样更经济。
CNC手板可直接选用与量产一致的工程塑料(如ABS、PC、PMMA、POM、尼龙加玻纤等)或金属材料(如铝合金、不锈钢、钛合金等)。批量打样时,同一批次材料、同一台机床、同一套程序连续加工,样件之间的尺寸一致性和材料性能一致性远高于分批多次打样。对于需要做跌落测试、装配干涉检查、螺纹连接强度测试、耐温耐化学测试的项目,批量CNC样件能提供更可靠的试验数据。CNC加工后可通过喷砂、阳极氧化、电镀、喷漆、丝印等后处理工艺还原产品外观,批量打样时后处理批次统一,色差和表面效果更可控。
当样件数量较多时,3D打印虽然单件速度快,但后处理(去支撑、打磨、固化)工作量大,且批量打印存在设备占用排队问题。CNC手板在批量加工时可采用多工位夹具、多主轴机床或夜间无人值守连续加工,配合合理的工艺编排,整体交付周期往往比逐件打印更可控。经验丰富的手板厂会根据零件结构设计专用夹具,减少装夹次数,批量加工的效率提升非常明显。对于产品发布会、投标样品、产线试装等有明确时间节点的场景,CNC批量打样的交期确定性更高。
客观来说,CNC手板打样的编程与调机成本决定了它不适合“一件两件”的极少量需求。如果只需要1至3件样件做初步外观确认,3D打印或快速模具在成本和速度上可能更有优势。CNC的“量大从优”是建立在固定成本被分摊的前提下,若数量太少,单件价格会明显偏高。建议在结构方案基本定型、需要多件验证或小批量试产时再选择CNC批量打样,而不是在概念阶段就盲目下单。
CNC减材加工依赖刀具可达性,对于深腔、窄槽、内部流道、复杂曲面倒扣等结构,存在刀具干涉和加工死角问题,可能需要拆分零件或调整设计。批量打样时,如果零件结构复杂,装夹次数多、换刀频繁,效率提升幅度会打折扣。软质材料(如软胶、硅胶)的CNC加工难度较大,薄壁件批量加工时易变形,需要专用夹具和工艺经验支撑。采购方在选择CNC批量打样前,应与技术顾问充分沟通零件结构,评估是否存在更优的工艺组合,例如CNC加工主体加3D打印辅助件,或 CNC加硅胶复模的小批量方案。
批量CNC样件在机加工阶段一致性较好,但进入后处理环节后,手工打磨、喷漆、丝印等工序受人为因素影响,批次内仍可能出现色差、光泽度差异或局部瑕疵。数量越大,后处理管控难度越高。负责任的手板厂会制定首件确认、过程抽检和批次留样制度,但采购方也应在合同中明确外观验收标准,并提供色板或限度样品,避免批量交付时产生争议。
综合来看,CNC手板打样“量大从优”适合以下场景:结构方案已基本定型,需要5件以上样件用于装配验证、功能测试、客户送样或小批量试产;材料要求与量产一致;对尺寸精度和表面质感有较高要求;项目交期明确且不容拖延。具体决策流程可参考以下步骤:第一步,明确样件数量、材料、精度和外观要求,整理3D图纸与2D技术要求;第二步,向手板厂提供图纸并说明批量数量,要求按阶梯数量分别报价,对比单件成本变化趋势;第三步,与工艺工程师沟通零件结构是否存在加工风险,确认装夹方案与后处理标准;第四步,下单前要求制作首件并确认,批量加工中保持关键尺寸抽检;第五步,交付时核对数量、外观、尺寸报告及材料证明,完成验收。对于数量较少或结构过于复杂的项目,可考虑CNC与3D打印、复模等工艺组合使用,在成本、交期与质量之间取得平衡。选择有批量管控经验的手板厂,比单纯比较单价更能保障项目顺利落地。
上一篇:石狗cnc手板模型制作厂家
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。