时间:2026-11-09 访问量:473
在制造业研发流程中,手板(Prototype)是产品从图纸走向量产的第一道实物验证环节。CNC手板定制,指利用数控加工中心对塑料或金属坯料进行减材切削,直接加工出具备真实结构、尺寸精度和表面质感的功能样件。江门作为珠三角重要的制造业配套城市,聚集了大量CNC加工资源,形成了以快速响应、中小批量、多材料兼容为特点的“江门CNC手板定制”服务集群。对于正在做结构验证、装配测试或小批量试产的团队来说,理解这一工艺的优势与边界,比单纯比价更重要。
1. 材料选择范围广,接近量产性能。CNC加工可直接使用ABS、PC、PMMA、POM、尼龙加纤、铝合金、不锈钢、黄铜等工程材料,样件的力学性能、耐温性和表面处理适配性远优于光敏树脂打印件。对于需要做跌落测试、耐化学测试或螺纹连接的结构件,这一点往往是决定性的。
2. 尺寸精度与一致性好。五轴或三轴CNC加工的公差通常可控制在±0.05mm以内,关键配合面甚至更严。对于卡扣、滑轨、密封槽等对间隙敏感的结构,CNC手板能真实反映装配关系,避免“打印能装、开模装不上”的尴尬。
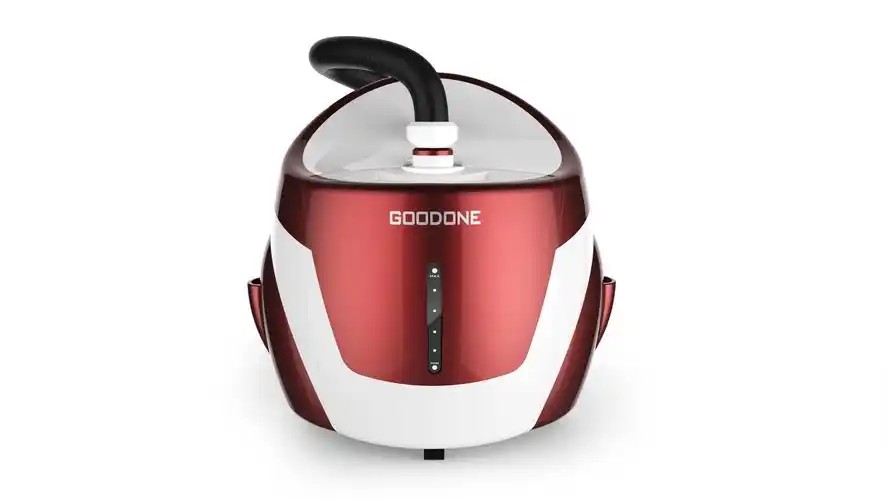
3. 表面质感接近最终产品。通过打磨、喷砂、抛光、喷油、丝印、镭雕、电镀等后处理,CNC手板可以做出接近注塑件或阳极氧化铝件的外观效果,适合用于客户提案、展会展示和外观评审。
4. 江门本地供应链的响应效率。江门及周边中山、佛山、东莞的加工资源密集,常规结构件3—5个工作日可交付,复杂件或小批量订单也能在1—2周内完成。本地化配套还意味着后处理、检测、物流环节的沟通成本较低,改图返工相对灵活。
5. 适合小批量试产与功能验证。在开模之前,CNC可直接加工数十到数百件小批量样件,用于市场试销、工程验证或临时产线供货,摊销成本低于快速模具,且质量稳定性优于3D打印。
1. 单件成本高于3D打印。CNC按加工工时和材料计费,结构越复杂、精度要求越高,成本上升越明显。对于纯外观验证或非受力结构件,SLA/SLS打印往往更经济。
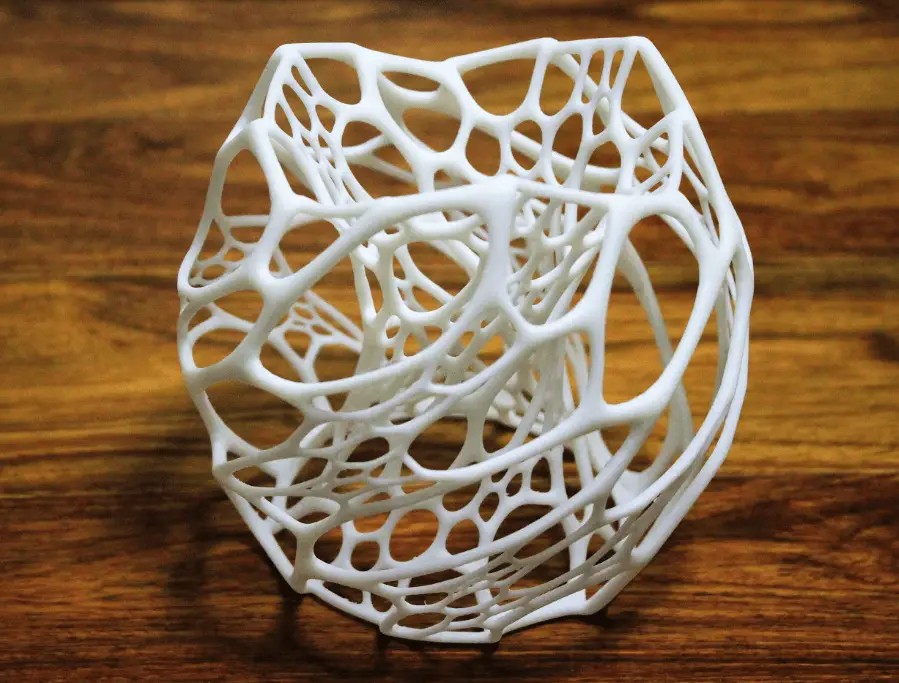
2. 复杂内腔与深腔结构受限。受刀具可达性限制,深槽、倒扣、内部流道等特征需要拆分加工再拼接,可能引入接缝和累积误差。这类结构更适合考虑3D打印或后续模具方案。
3. 材料利用率低,批量经济性有拐点。减材加工会产生较多废料,当数量超过一定阈值(通常数百件以上),快速模具或注塑的单件成本会反超CNC。因此CNC手板更适合“验证+小批量”,而非大规模生产。
4. 表面效果依赖后处理人工。机加工纹路、刀痕需要人工打磨处理,外观件的一致性受师傅手艺影响,大批量外观件之间可能存在细微色差或纹理差异,需提前与供应商约定验收标准。
5. 供应商能力参差不齐。江门本地加工厂数量多,但设备精度、工程审图能力和质量管理水平差异较大。仅凭报价选择供应商,容易在装配公差或交期上踩坑。
建议从四个维度评估:一看设备与检测能力,是否具备三轴/五轴加工中心、二次元或三次元检测设备;二看工程介入深度,能否在加工前指出图纸中刀具不可达、壁厚不均等可制造性问题;三看后处理配套,喷油、电镀、丝印是自有还是外协,直接影响交期与外观一致性;四看案例匹配度,优先选择做过同类产品(如消费电子、汽车结构件、医疗器械外壳)的供应商。报价明显低于市场均值时,应重点确认材料牌号、公差标准和后处理范围是否被缩水。
一个清晰的流程能显著降低沟通成本:第一步,需求明确——提供3D图纸(STEP/IGES格式)、材料要求、精度等级、表面处理方式和数量;第二步,可制造性评审——供应商反馈加工方案、拆分建议与潜在风险;第三步,报价与排期确认——明确单价、后处理费用、交期和验收标准;第四步,编程加工与过程抽检——关键尺寸首件确认;第五步,后处理与全检——外观件按约定标准检验;第六步,交付与反馈——附带检测报告,装配问题及时复盘改图。对于首次合作的复杂项目,建议先做单件验证再放量,把风险控制在最小成本内。
总体而言,江门CNC手板定制在材料真实性、尺寸精度和小批量灵活性上具备明显优势,适合结构功能验证、装配测试和中高端外观样件;但它并非万能方案,复杂内腔、超大批量和极致低成本需求应转向打印或模具路线。把工艺边界想清楚,再按上述流程选择匹配的供应商,才是缩短研发周期、控制试错成本的关键。
上一篇:深圳cnc手板
下一篇:东莞cnc手板加工店

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。