时间:2026-11-11 访问量:521
在制造业高度集聚的东莞长安,手板模型制作厂构成了产品研发链条中一个关键环节。对于硬件创业者、结构工程师或采购负责人而言,理解这类工厂的能力边界与协作逻辑,比单纯比价更有实际意义。以下从优势、局限与选择路径三个层面展开说明。
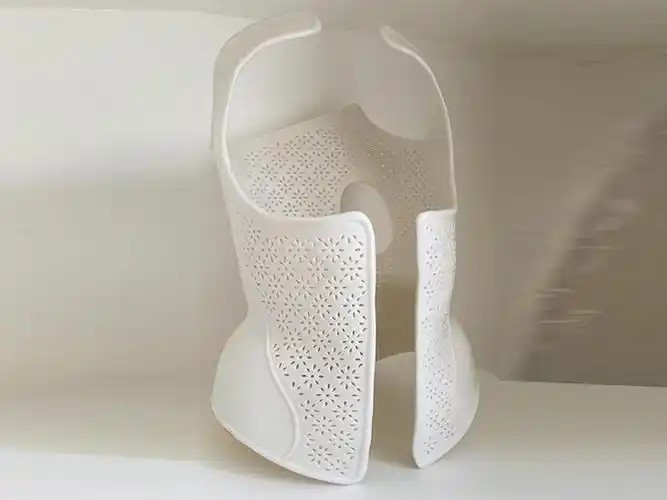
东莞长安的手板模型制作厂并非孤立存在,而是嵌入在一个高度分工的供应链网络中。其优势主要体现在四个方面。
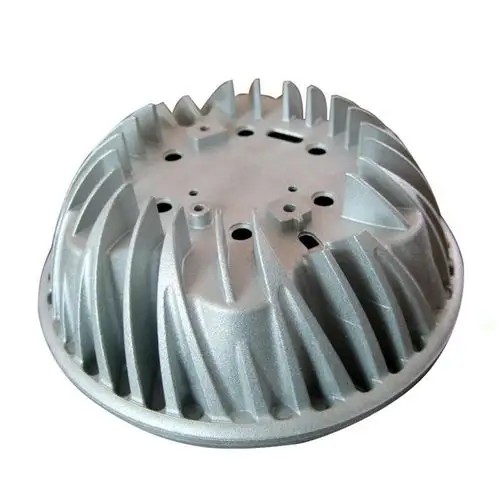
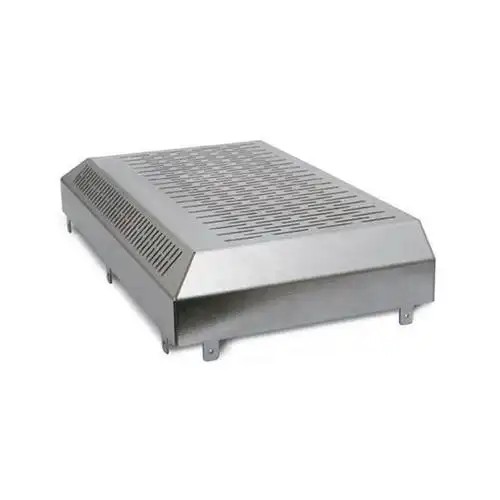
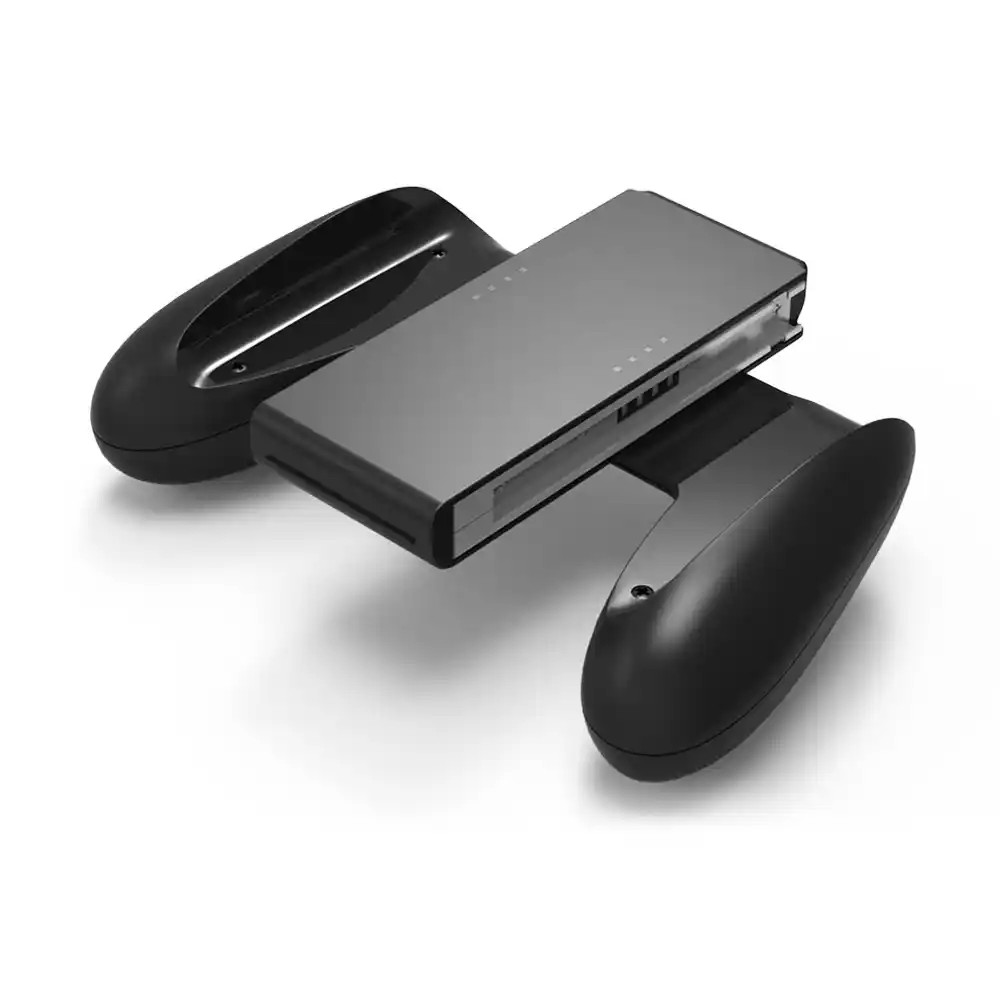
第一,工艺覆盖完整。典型的长安手板厂同时具备CNC加工、SLA/SLS 3D打印、真空复模、钣金折弯与简易注塑能力。这意味着一个产品的外壳、内部结构件、透明件和硅胶按键可以在同一家或相邻几家工厂完成,减少了跨区域协调的时间成本。例如,一款智能穿戴设备的手板通常需要ABS外壳(CNC)、透明导光柱(SLA)和软胶表带(真空复模),长安的工厂能在3至5个工作日内交付整套样件。
第二,响应速度快。长安手板厂普遍采用“小批量、多批次”的接单模式,编程与操机人员轮班作业,常规CNC手板在24至48小时内可出首件。对于结构验证阶段的反复修模需求,本地工厂支持当天改图、当天上机,这种节奏在长三角或内陆城市较难稳定实现。
第三,工程配套成熟。多数工厂配有专职的DFM(可制造性分析)工程师,能在报价阶段指出壁厚不均、倒扣无退刀空间、装配干涉等常见问题。部分规模较大的工厂还提供后处理服务,包括喷油、丝印、镭雕、电镀和阳极氧化,使手板在外观和手感上接近量产件。
第四,成本梯度合理。长安手板厂之间形成了明显的价格分层:小型工作室适合单件结构验证,报价灵活;中型工厂适合10至50套的小批量试产,单价可控;大型工厂则能承接带外观要求的高端样机。客户可以根据研发阶段匹配不同层级的供应商,避免“用大厂做单件”或“用小厂做外观件”的错配。
尽管优势明显,但长安手板模型制作厂并非万能。以下局限需要在决策前纳入考量。
其一,精度天花板受设备与工艺制约。普通三轴CNC手板的尺寸公差通常在±0.05至±0.1毫米,对于精密配合件(如光学镜筒、微型齿轮)需要五轴加工或慢走丝配合,而具备这类设备的工厂在长安占比有限,且报价显著上升。SLA打印件的尺寸稳定性受树脂收缩影响,长时间放置后可能发生蠕变,不适合作为最终装配基准。
其二,材料性能与量产件存在差异。手板常用的ABS、PC、PMMA板材在力学性能上与注塑级粒料有区别,真空复模所用硅胶模具的寿命通常仅20至30模次,且复模件的表面质感与注塑件在批量生产时会出现色差和缩痕差异。若产品对耐温、阻燃或抗UV有明确要求,手板阶段的材料数据不能直接替代量产验证。
其三,外观件的一致性难以保证。手工打磨、喷油和丝印环节依赖技师经验,同一批次的多套手板可能存在细微色差或表面瑕疵。对于需要参加展会或交付客户评审的外观样机,建议预留返修时间或选择具备标准化后处理线的工厂。
其四,知识产权保护需主动管理。长安手板厂数量众多、规模不一,部分小型作坊的图纸管理流程不够规范。涉及核心结构或未公开外观设计的项目,应在合作前签署保密协议,并优先选择有独立编程室和文件管控体系的工厂。
基于上述分析,选择长安手板厂可遵循“按阶段匹配、按需求分层”的原则。
第一步,明确当前研发阶段的目标。 若处于结构验证期,优先选择响应快、改模灵活的中小型CNC工厂,重点关注其是否具备DFM反馈能力;若处于外观评审期,则应考察工厂的后处理车间和过往外观件案例,必要时要求提供同材质色板。
第二步,验证工厂的真实能力边界。 不要仅凭报价单判断。可要求工厂提供近期同类项目的公差检测报告或实物样件,询问其CNC主轴转速、重复定位精度以及3D打印设备的品牌型号。对于有装配要求的项目,提前确认工厂是否提供试装服务。
第三步,建立分阶段协作节奏。 建议将手板制作拆分为“首件确认—小批验证—外观定稿”三个节点。首件重点验证装配与功能,小批(5至10套)用于测试一致性和跌落/环境试验,外观定稿阶段再集中投入后处理资源。每个节点保留至少2至3天的缓冲时间,以应对修模和返工。
第四步,合同与交付条款要具体。 明确约定公差标准、表面处理等级(如喷油光泽度范围)、交付物清单(含3D图纸、检测报告)以及逾期责任。对于涉及多工艺组合的项目,要求工厂指定单一项目负责人,避免CNC、复模和后处理环节之间出现信息断层。
总体而言,东莞长安手板模型制作厂的核心价值在于“快”和“全”,适合产品研发早期的快速迭代与小批量验证。但其精度上限、材料一致性和外观标准化程度决定了它不能替代量产前的模具验证与工程试产。理性做法是将手板厂定位为研发加速器,而非量产预备役,在每一个协作节点上保留技术审核与备选供应商,才能让打样投入真正转化为研发效率。
上一篇:手板模型定制cnc制作过程
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。