时间:2026-11-14 访问量:557
在制造业产品开发流程中,手板模型是连接设计与量产的关键验证环节。乐平地区依托珠三角成熟的加工配套体系,在CNC手板模型制作领域形成了较为集中的技术服务能力。以下从技术原理、优势、局限及选择逻辑四个维度展开说明,帮助读者建立对乐平CNC手板制作的系统认知。
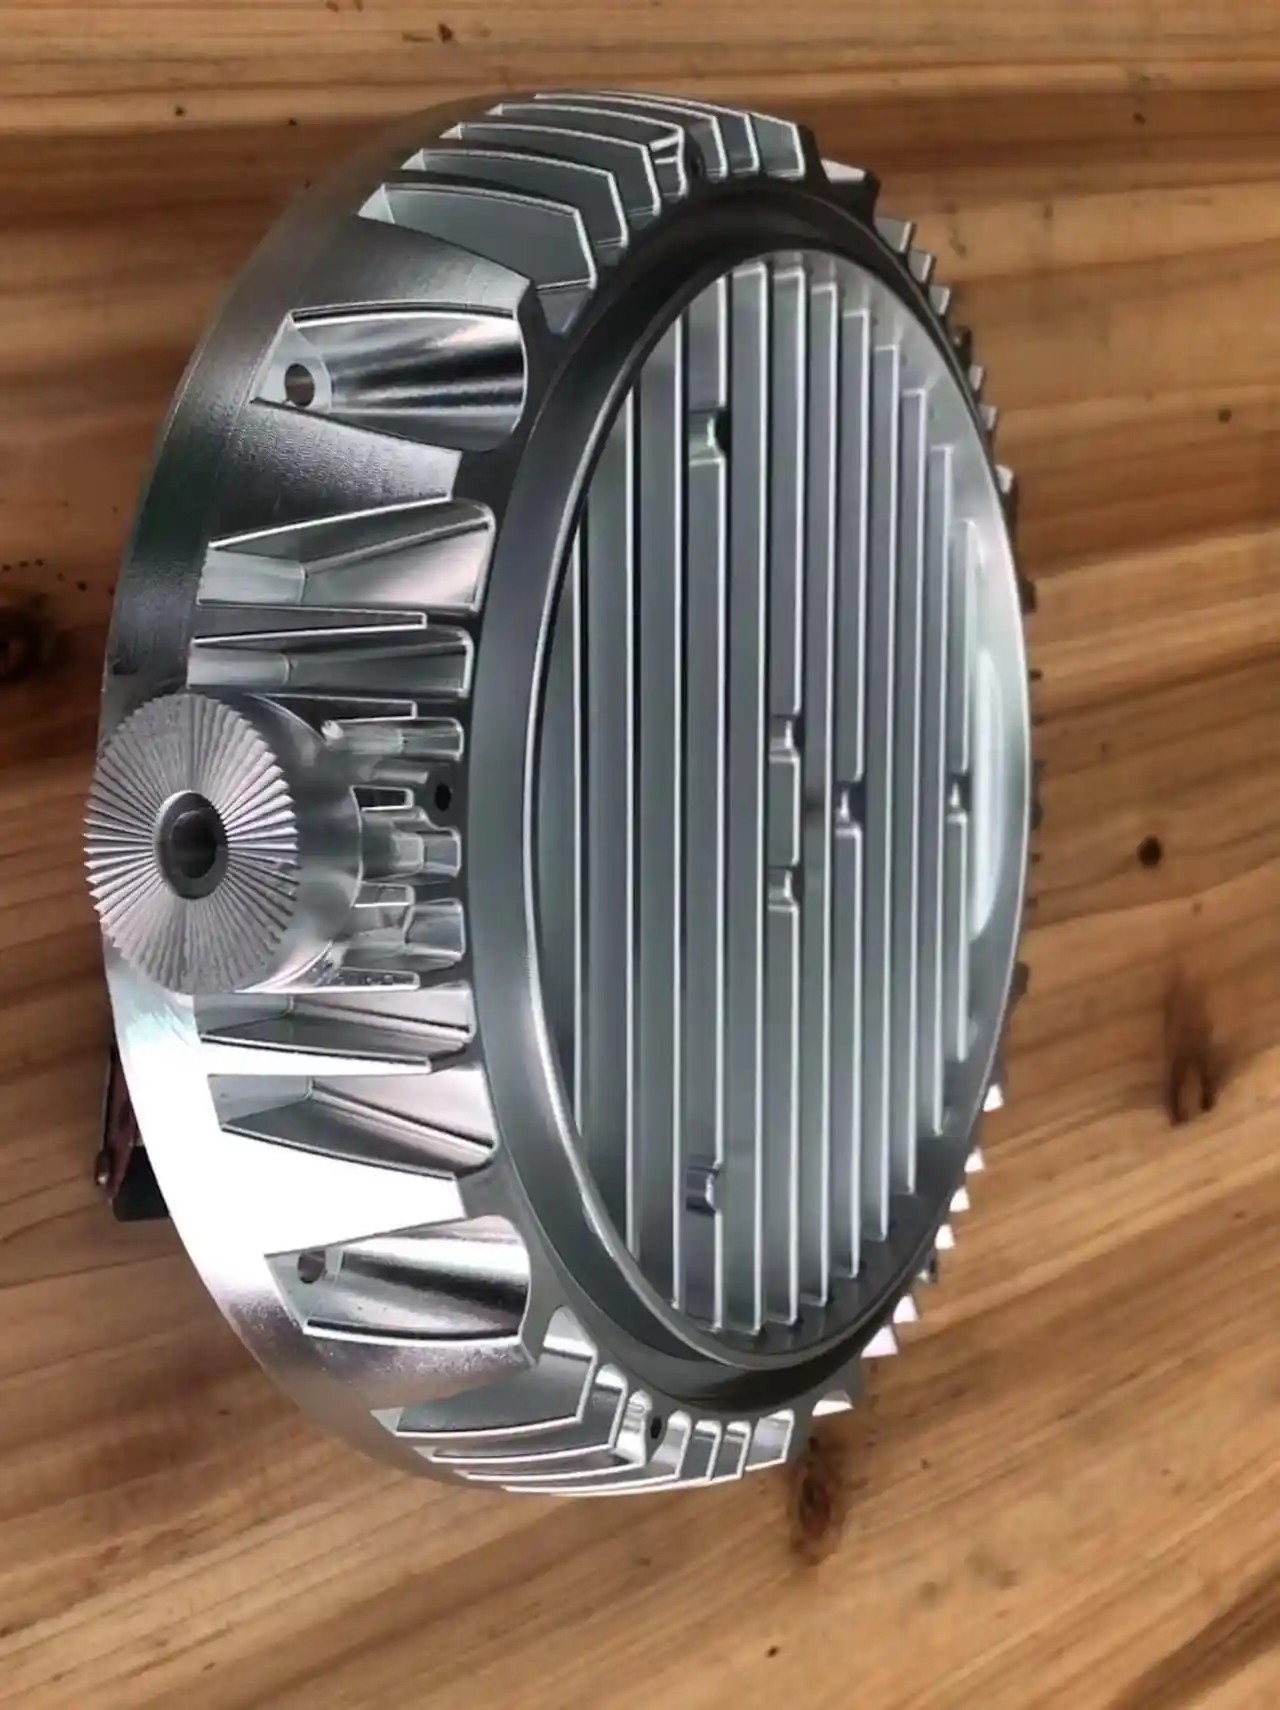
CNC手板制作本质上是减材制造:将三维CAD模型导入CAM软件生成刀具路径,由数控机床驱动铣刀在工程塑料或金属坯料上逐层去除材料,最终获得与设计几何高度一致的实体零件。与传统手工雕刻或早期快速原型相比,CNC加工的尺寸精度通常可控制在±0.05mm至±0.1mm区间(视材料与结构而定),表面粗糙度经后续打磨可达Ra1.6以下。
乐平地处佛山,毗邻广州、东莞等制造业重镇,本地及周边聚集了大量CNC加工设备与后处理资源,涵盖三轴、四轴乃至五轴加工能力。这一产业集群效应使得乐平CNC手板制作在交期响应、材料采购和多工序协同上具备区位优势,尤其适合中小批量、多品种的手板需求。需要说明的是,乐平并非单一技术高地,其竞争力更多体现在加工资源的密度与配套完整性上,而非某项独家工艺。
1. 材料选择范围广,贴近真实工况。 CNC加工可使用ABS、PC、PMMA、POM、尼龙、PEEK等工程塑料,以及铝合金、不锈钢、铜等金属材料。相比SLA光固化树脂,CNC手板在力学性能、耐温性和表面质感上更接近最终量产件,适合进行装配测试、跌落测试和功能性验证。
2. 尺寸精度与一致性可控。 数控加工依赖程序化路径,同一批次多件产品的一致性较好,便于进行多零件装配验证。对于有配合公差要求的结构件,CNC手板能够较真实地反映设计意图,提前暴露干涉或间隙问题。
3. 大尺寸与复杂结构适应性强。 相比部分增材制造设备受成型幅面限制,CNC加工可通过分件加工后拼接的方式处理较大尺寸手板;对于深腔、薄壁、螺纹等结构,也可通过合理装夹与刀具选择实现。
4. 后处理工艺成熟。 乐平周边配套的打磨、喷漆、丝印、电镀、阳极氧化等后处理资源丰富,手板可在外观质感上接近量产效果,适用于展会样机、客户评审等场景。
5. 交期响应较快。 依托密集的加工资源,常规结构的手板件通常在3至7个工作日内可完成,紧急项目可通过排产协调压缩周期。
1. 成本随复杂度上升明显。 CNC按加工工时计费,结构越复杂、精度要求越高、装夹次数越多,成本越高。对于极小批量(单件)且结构复杂的零件,单件成本可能显著高于3D打印;五轴加工或超精密要求的报价则更高。
2. 内部结构加工受限。 受刀具可达性限制,封闭内腔、复杂内部流道、倒扣结构等难以一次成型,往往需要分件设计再拼接,这会引入接缝并影响整体强度与密封性。
3. 材料浪费与批量经济性拐点。 减材制造的材料利用率相对较低,且单件加工时间不会随数量增加而显著摊薄。当需求数量超过一定阈值(通常数十件以上),开模注塑或压铸的经济性会迅速反超CNC手板。
4. 表面处理依赖人工,存在批次差异。 手工打磨和喷涂的质量受操作者经验影响,不同批次之间可能出现色差或纹理差异,对高外观要求项目需提前约定验收标准。
5. 并非所有材料都适合。 软质、高韧性或纤维增强材料在CNC加工中易出现毛刺、分层或刀具磨损问题,需与加工方提前确认工艺可行性。
选择建议: 若您的需求是结构功能验证、装配测试、中小尺寸精密零件、外观样机且数量在个位数至数十件之间,乐平CNC手板制作是性价比较为均衡的选择;若零件内部结构极为复杂且无需承力,可优先考虑3D打印;若已进入大批量验证阶段,则应评估开模方案。建议在下单前明确三项参数:材料牌号、关键尺寸公差、表面处理标准,并要求加工方提供类似案例或首件确认。
标准流程可归纳为: ①提供3D图纸(STEP/IGS格式)并标注关键公差与材料要求;②加工方进行工艺评审,反馈可制造性建议与分件方案;③报价与交期确认;④编程与装夹设计;⑤CNC加工;⑥后处理(打磨、喷涂、装配等);⑦尺寸检验与首件确认;⑧交付。整个过程中,工艺评审环节最为关键,提前沟通结构可加工性往往能避免后期返工与成本超支。
上一篇:手板cnc加工模具
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。