时间:2026-11-16 访问量:251
在CNC手板加工中,夹具的设计与制作直接决定装夹稳定性、加工精度与交付节奏。手板件通常为非标、小批量甚至单件,形状复杂、壁厚不均、毛坯余量有限,因此夹具方案不能简单照搬量产思路,而要在“快、稳、准、省”之间取得平衡。下面从原理、优势、局限到选择流程,系统梳理CNC手板夹具的完整逻辑。
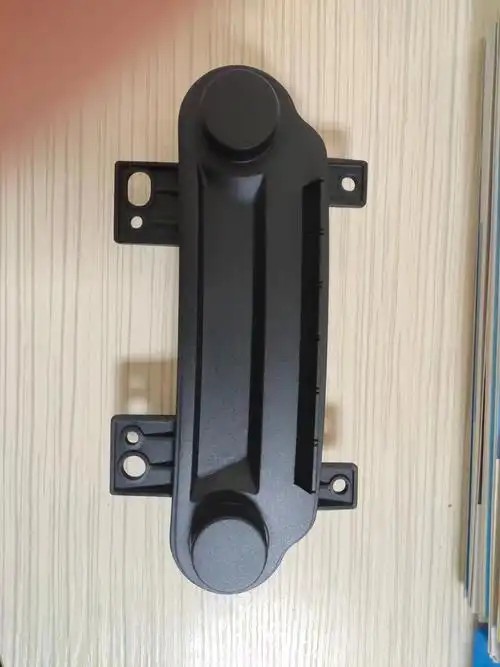
CNC手板夹具的本质,是在单件或极小批量条件下,用尽可能低的成本和最短的准备时间,把工件稳定地固定在机床坐标系中,并保证定位面、夹紧点与加工受力方向合理匹配。它通常要完成三个任务:一是定位,确定工件在空间中的六个自由度;二是夹紧,抵抗切削力和振动;三是让刀,避免夹具与刀路发生干涉。手板夹具多采用可重构、模块化或快速成型的思路,强调“一装一策”,而不是追求永久性工装。
常见方案包括:标准虎钳加软爪或仿形爪,适合规则外形、以底面定位的零件;模块化组合夹具(如孔系底板、定位块、压板组合),适合多品种、小批量的快速切换;专用仿形夹具,通过CNC加工出与工件曲面贴合的定位型腔,适合薄壁、异形、易变形件;真空吸附夹具,适合大面积平板、非磁性材料及表面要求高的零件;低熔点合金或可加工蜡/树脂包覆夹具,适合极复杂曲面和薄壁悬空结构;3D打印定位块与支撑件,适合快速验证和小批量辅助装夹。实际项目中往往是两三种方式组合使用。
第一,精度可控。通过仿形定位和合理夹紧点布置,可以减小装夹变形,保证关键尺寸和形位公差,尤其是薄壁件和外观件。第二,效率提升。模块化与软爪方案能显著缩短找正和换装时间,减少反复试切。第三,保护工件表面。软爪、真空吸附和包覆式夹具可避免压伤、划伤和夹痕,对外观手板尤为重要。第四,适应复杂结构。对于悬空、深腔、异形曲面,专用夹具能提供必要支撑,减少振动和让刀,改善表面质量。第五,可复用与可追溯。规范化的夹具基准和定位记录,有利于返修、补件和二次装夹的一致性。
手板夹具并非越复杂越好。成本与周期压力明显:专用仿形夹具需要额外建模、编程和加工,单件项目可能因夹具投入而拉长交期。其次,柔性有限:为某一零件定制的夹具,换型后往往难以复用,模块化方案虽灵活,但刚性、精度和操作便利性需权衡。第三,夹紧力控制难度大:薄壁件对夹紧力敏感,过紧变形、过松振刀,依赖经验与验证。第四,真空吸附对材料气密性、表面平整度和吸附面积有要求,薄壁或透气材料效果有限。第五,低熔点合金和包覆方案存在清理、环保与效率问题。第六,夹具本身也会引入误差,若基准不统一或重复定位精度不足,反而放大偏差。
建议按以下顺序推进:1)读图与工艺分析,明确定位基准、关键尺寸、受力方向和干涉风险;2)确定装夹策略,优先“一面两孔”或底面加侧向定位,尽量使夹紧力作用于刚性好的部位;3)选择夹具形式,规则件优先标准虎钳加软爪,异形薄壁件考虑仿形型腔或包覆方案,平板类评估真空吸附;4)夹具建模与刀路校验,检查夹具与刀具、刀柄的安全距离;5)制作与试装,软爪现场镗削保证同轴度,仿形面留合理配合间隙;6)首件验证,测量关键尺寸与变形量,必要时调整夹紧点和支撑;7)固化参数并记录,形成可复用的装夹卡。
选择夹具方案时,可按“形状复杂度—刚性—批量—精度—表面要求”五个维度快速判断:外形规则、刚性好的零件,优先标准虎钳加软爪,成本低、见效快;薄壁、异形、易变形件,优先仿形定位加多点轻压或真空辅助,必要时用低熔点合金包覆;平板类且表面要求高的零件,优先真空吸附;多品种小批量,优先模块化组合夹具并建立基准板;极复杂曲面且交期紧,可先用3D打印定位块快速验证,再决定是否升级为金属专用夹具。总体原则是:夹具复杂度与零件价值、精度风险相匹配,能用标准件和软爪解决的不做专用工装,必须做专用工装时优先保证定位基准统一和夹紧力可控。把夹具纳入工艺评审而非事后补救,才能在手板阶段同时守住精度、交期与成本。
上一篇:东莞常平手板模型厂
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。