时间:2026-10-30 访问量:477
在快速成型与手板模型制作领域,CNC加工与石膏材料的结合是一种常见但常被低估的工艺组合。许多客户在寻求结构验证、外观评审或小批量试制时,往往首先想到塑料或金属,而忽略了石膏在特定场景下的独特价值。本文将从实际应用出发,系统梳理CNC手板打石膏的工艺特点、优势边界与使用限制,帮助您在项目决策时做出更精准的判断。
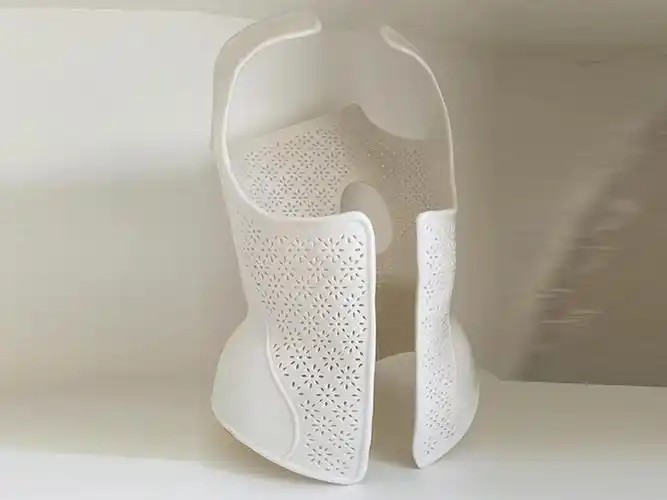
所谓CNC手板打石膏,是指以石膏坯料(通常为高密度工业石膏或树脂增强石膏)为加工对象,通过数控铣床进行减材成型,获得具有一定几何精度和表面质量的手板模型。与常见的ABS、PC、PMMA或铝合金CNC手板相比,石膏加工的切削阻力小、刀具磨损低,但材料脆性较大,对装夹与切削参数较为敏感。
从行业定位来看,石膏CNC手板通常用于以下几类场景:建筑与室内设计模型的比例验证、工业设计中的形态推敲与体量评审、展览展示用快速原型、以及部分铸造用母模或过渡模。其核心价值不在于替代工程塑料做功能测试,而在于以较低成本快速获得较大尺寸、较好表面细节的非承载型模型。
1. 材料成本与加工效率优势明显
石膏坯料价格远低于同等体积的工程塑料或金属板材,对于大尺寸手板(如建筑模型、大型家电外观件)而言,材料成本可降低数倍。同时石膏切削性能好,进给速度可适当提高,粗加工阶段效率突出,适合交期紧张的外观评审类项目。
2. 表面细节表现力强
高密度石膏经过CNC精加工后,表面孔隙细小且均匀,后续打磨、批灰、底漆处理相对容易,能够呈现较为细腻的曲面过渡和棱线效果。对于需要喷涂上色、做旧或仿石材/仿金属效果的外观模型,石膏基底的涂装附着力表现良好。
3. 尺寸稳定性与可修补性
石膏材料内部应力小,加工后不易因应力释放产生明显翘曲变形,适合平板类、壳体类大尺寸件的平面度控制。若加工中出现局部崩边或缺损,石膏可通过调配同材质膏体进行修补,修复后打磨几乎不留痕迹,这一点是塑料和金属手板难以比拟的。
4. 环保与后处理便利
石膏粉尘无毒无害,加工现场气味小,后处理废料为普通建筑类废弃物,处理成本低。对于小批量、多品种的快速迭代需求,石膏手板的清洗和表面处理流程相对简短。
1. 力学性能弱,不具备功能测试价值
石膏脆性大、抗弯和抗冲击强度低,加工薄壁结构(如壁厚小于2mm)时极易崩裂。因此石膏手板不能用于卡扣装配测试、跌落测试、螺纹连接或承载验证。若项目涉及结构干涉检查或装配模拟,应优先选择ABS、PC或铝合金。
2. 精度与表面质量受材料均质性影响
工业石膏坯料内部可能存在密度差异或微小气孔,精加工时局部易出现麻点或掉粒,影响尺寸一致性和表面粗糙度。对于公差要求严于±0.1mm的配合面,石膏CNC手板通常难以稳定满足,需要预留后续加工或改用树脂材料。
3. 吸湿性与长期稳定性不足
石膏具有吸湿性,在高湿环境下强度会下降,表面涂层若封闭不严可能出现返潮、泛碱现象。因此石膏手板不适合长期户外展示或潮湿工况使用,交付后建议做充分的底漆封闭处理。
4. 装夹与加工工艺要求高
由于材料脆,装夹力过大易导致压裂,真空吸附配合轻切削是常见方案。加工薄壁或悬空结构时需设计辅助支撑,编程策略上要减少刀具悬伸和径向切削力。这些工艺细节对加工商的经验依赖较强。
选择建议:
- 优先选石膏CNC手板:大尺寸外观评审模型、建筑/展陈模型、形态推敲件、铸造用母模、预算与交期双重受限的非承载原型。
- 不建议选石膏:需要装配验证、螺纹连接、薄壁弹性结构、跌落或负载测试、长期潮湿环境使用的项目。
- 折中方案:若外观评审后需转入功能验证,可采用石膏快速出外观件、关键结构件改用ABS或树脂CNC/3D打印的混合策略。
典型流程总结:
1. 确认模型用途与关键尺寸,判断是否属于石膏适用范畴;
2. 提供3D数据,由加工方评估最小壁厚与装夹方案;
3. 选用高密度工业石膏坯料,粗加工留余量、精加工控制切削力;
4. 加工后修补缺陷、打磨、批灰、喷涂底漆与面漆;
5. 交付前检查尺寸与外观,并提示客户做防潮封闭与轻拿轻放。
总体而言,CNC手板打石膏是一项“定位清晰、扬长避短”的工艺。把它用在外观与形态验证环节,能以较低成本换取可观的效率;若强行用于功能测试,则得不偿失。建议在项目启动阶段即与加工方明确使用场景,让材料选择服务于验证目标,而非反过来制约设计决策。
上一篇:东莞cnc手板模型设计
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。