时间:2026-10-30 访问量:515
在深圳这座创新之城,医疗器械产业的蓬勃发展催生了一批专业的手板模型制造服务商。对于医疗器械研发企业而言,选择合适的深圳手板厂合作,往往关系到产品开发周期、验证效率乃至注册审批的顺利程度。本文从行业技术顾问视角,系统梳理深圳医疗器械手板厂的核心优势、客观局限以及选择逻辑,帮助读者建立清晰的决策框架。
1. 产业集群带来的供应链协同效率
深圳及周边地区聚集了从精密CNC加工、SLA/SLS 3D打印、真空复模到表面处理、精密注塑的完整工序链条。医疗器械手板通常涉及多种工艺组合——例如一个内窥镜手柄可能需要CNC加工主体结构、3D打印透明件、硅胶复模软胶按键,再配合喷油、丝印、激光雕刻等后处理。在深圳,这些工序往往能在方圆数十公里内完成流转,物流与沟通成本极低,交样周期通常可控制在5-10个工作日,远优于供应链分散地区的响应速度。
2. 医疗级材料与洁净管控经验
成熟的深圳医疗器械手板厂通常备有医疗级ABS、PC、PEEK、PPSU、TPU等材料,部分厂家具备万级洁净车间或至少受控的喷涂与组装环境。对于需要生物相容性预验证的零件,厂家可提供材料合规文件(如ISO 10993相关报告引用、REACH/RoHS声明),帮助研发团队在手板阶段就规避材料选型风险。
3. 精密加工能力匹配医疗器械公差要求
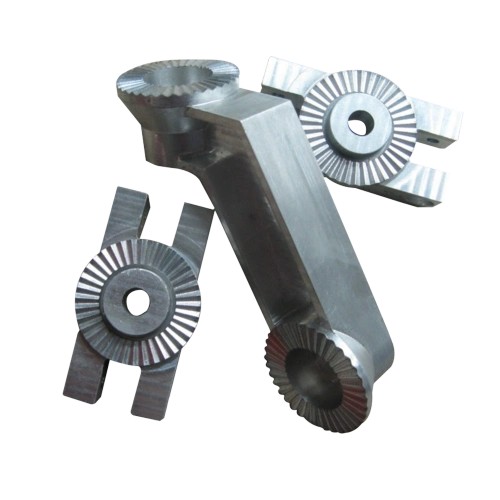
医疗器械零件普遍存在小尺寸、薄壁、微孔、复杂曲面等特征。深圳中高端手板厂的CNC设备精度可达±0.01mm,配合五轴加工能力,能够满足手术器械传动件、微流控芯片模具镶件、连接器壳体等零件的公差需求。3D打印方面,SLA可做到0.05mm层厚配合精密后处理,适合外观验证与装配干涉检查。
4. 设计协同与可制造性反馈
经验丰富的手板厂工程团队能在报价阶段即指出模型中的薄壁风险、脱模方向问题、装配公差链隐患,减少“做出来装不上”的返工。这种DFM(可制造性设计)反馈对于研发型医疗器械企业尤为关键,因为其内部往往缺乏专职的制造工艺人员。
1. 手板工艺与量产工艺之间存在性能落差
CNC或3D打印手板的材料力学性能、表面状态与最终注塑件或挤出件并不完全一致。例如CNC加工的PEEK零件与注塑PEEK件在结晶度和韧性和尺寸稳定性上存在差异,手板验证通过不代表量产模具一次成功。深圳手板厂普遍能提供小批量真空复模(几十到几百件),但复模件的材料选择范围远窄于注塑,且尺寸精度与模具件仍有差距。
2. 医疗合规体系覆盖不完整
多数手板厂并非医疗器械注册人,不持有ISO 13485证书(部分厂家持有但范围有限)。手板阶段的设计验证(DV)数据可用于内部决策,但若需用于型式检验或注册申报,手板件的生产过程记录、材料批次追溯、洁净度证明等往往达不到体系审核要求。企业需明确:手板厂交付的是“工程样品”,而非“合规产品”。
3. 高端材料与特殊工艺的可得性参差
虽然深圳整体配套齐全,但具体到单一厂家,其医疗级PEEK、生物可吸收材料、医用硅胶(铂金硫化)的库存与加工经验差异较大。植入类器械、长期接触体液类器械的手板,对材料纯净度和加工污染控制要求极高,并非所有手板厂都具备相应管控能力,需要逐一核实。
4. 保密与知识产权风险需前置管理
医疗器械手板涉及核心结构设计。部分小型手板厂在数据管理、车间拍摄管控、员工保密协议执行方面较为薄弱。建议在合作前签署NDA并明确数据销毁条款,对关键结构可采取拆分外协策略降低泄露风险。
选择建议:
- 按研发阶段匹配厂家能力:概念验证阶段优先选3D打印响应快的厂家;工程验证阶段选CNC+复模综合能力强的厂家;设计定型前的小批量试产则需考察其注塑或复模的稳定性与洁净管控水平。
- 核查三项硬指标:医疗级材料库存清单及合规文件、精密检测设备(三次元、影像仪)配置、既往医疗器械手板案例(可要求脱敏展示)。
- 明确交付物边界:报价时确认是否含DFM报告、尺寸检测报告、材料证明、后处理(喷油/丝印/灭菌适配性说明),避免后期增项。
- 小单验证再放量:首次合作建议以单件或小批量试单评估其沟通效率、公差达成率和表面处理质量,再决定是否委托复杂组件。
标准协作流程:
1. 提供3D模型(STEP格式)及2D图纸标注关键公差与表面要求;
2. 厂家DFM反馈与报价(含工艺路线建议);
3. 确认材料、后处理与检测标准,签署NDA;
4. 加工与过程沟通(关键节点可要求进度照片);
5. 交付全尺寸检测报告与实物,必要时安排装配验证;
6. 根据验证结果迭代设计或转入小批量试制。
总体而言,深圳医疗器械手板厂在响应速度、工艺配套和工程协同上具有显著优势,适合作为研发迭代阶段的快速验证伙伴。但企业需清醒认识到手板与量产、工程样品与合规产品之间的边界,在合作中主动管理材料合规、数据保密与交付标准,才能将深圳供应链的效率真正转化为产品开发的时间优势。
上一篇:cnc手板打石膏
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。